
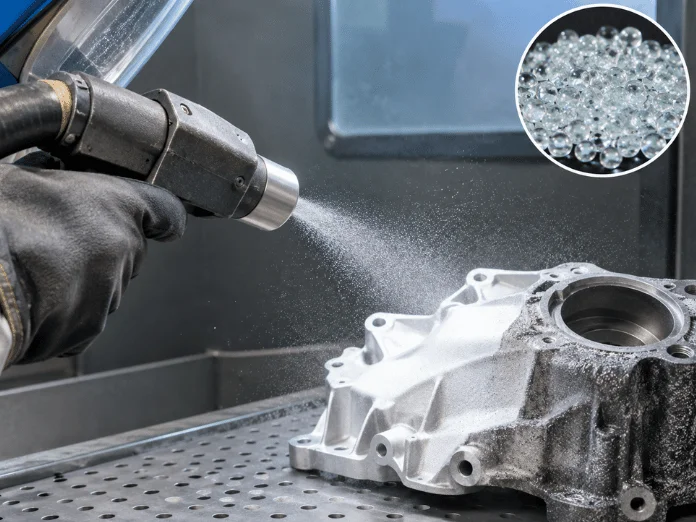
Glasperlenstrahlen veredelt Metalloberflächen mit feinen, runden Glasperlen und vergleichsweise geringem Materialabtrag. Das Verfahren eignet sich besonders für Edelstahl, Aluminium und verschiedene Buntmetalle. Es erzeugt eine gleichmäßige, matte bis seidenmatte Oberfläche.
Die Bearbeitung kann Verschmutzungen, leichte Oxidationen und sichtbare Fertigungsspuren reduzieren. Gleichzeitig bleibt die Geometrie empfindlicher Werkstücke meist weitgehend erhalten. Entscheidend sind jedoch Strahldruck, Korngröße, Abstand und Materialzustand.
Beim Strahlen mit Glasperlen treffen kleine, runde Glaskugeln mit hoher Geschwindigkeit auf eine Metalloberfläche. Sie reinigen, mattieren und strukturieren das Werkstück, ohne wie scharfkantige Strahlmittel stark abzutragen. Dadurch entstehen gleichmäßige Oberflächen, die sich besonders für sichtbare Bauteile aus Edelstahl und Aluminium eignen.
| Punkt | Kurz erklärt |
|---|---|
| Strahlmittel | Runde, feine Glasperlen |
| Typische Werkstoffe | Edelstahl, Aluminium, Messing, Kupfer und weitere NE-Metalle |
| Oberflächenbild | Matt bis seidenmatt, gleichmäßig und richtungslos |
| Materialabtrag | Im Vergleich mit abrasiven Verfahren gering |
| Typische Ziele | Reinigen, Mattieren, Strukturieren und optisches Veredeln |
| Häufige Anwendungen | Sichtteile, Gehäuse, Beschläge, Maschinenbauteile und Fahrzeugkomponenten |
| Wichtige Parameter | Druck, Korngröße, Abstand, Winkel und Bearbeitungsdauer |
Das Wichtigste auf einen Blick
- Runde Glasperlen bearbeiten eine Oberfläche deutlich anders als kantige Strahlmittel.
- Das Verfahren eignet sich besonders für hochwertige und sichtbare Metallteile.
- Edelstahl und Aluminium gehören zu den häufigsten Werkstoffen.
- Das Ergebnis hängt stark von Korngröße, Druck und Ausgangsoberfläche ab.
- Tiefenrost oder dicke Beschichtungen entfernt das Verfahren nicht immer wirtschaftlich.
- Bei empfindlichen Teilen sollte ein Fachbetrieb die passenden Parameter bestimmen.
- Die fertige Oberfläche wirkt meist gleichmäßig, matt und technisch sauber.
Was ist Glasperlenstrahlen und wie funktioniert das Verfahren?
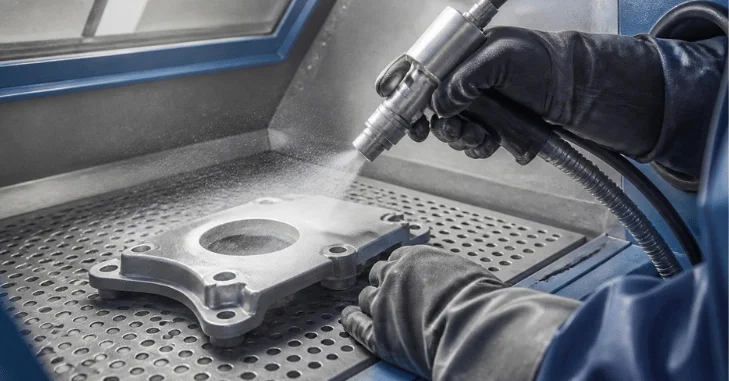
Beim Glasperlenstrahlen werden kleine Glaskugeln durch Druckluft auf ein Werkstück beschleunigt. Die runde Form unterscheidet sie von scharfkantigem Korund oder anderen abrasiven Medien. Dadurch wirkt die Bearbeitung stärker verdichtend und weniger schneidend.
Beim Auftreffen entstehen viele kleine plastische Veränderungen an der obersten Materialzone. Diese Veränderungen brechen Licht anders als eine polierte oder geschliffene Fläche. Deshalb erscheint die behandelte Oberfläche häufig matt oder seidenmatt.
Professionelle Anlagen steuern unter anderem Luftdruck, Düsenabstand und Strahlwinkel. Auch Korngröße und Geschwindigkeit beeinflussen das spätere Ergebnis deutlich. Vergleichbare Bauteile können deshalb verschiedene Oberflächenbilder erhalten.
Weitere technische Themen und Erklärungen bündelt Writion im Bereich Technik. Dort passen auch Beiträge über Fertigungsverfahren und Materialbearbeitung thematisch gut hinein. Leser können so verwandte technische Grundlagen leichter weiterverfolgen.
Sieben wichtige Vorteile der Bearbeitung mit Glasperlen
1. Gleichmäßiges Oberflächenbild
Eine zentrale Stärke ist die gleichmäßige Struktur auf sichtbaren Metallflächen. Kleine Schleifspuren und Unterschiede können optisch weniger auffallen. Das Ergebnis wirkt dadurch ruhiger und hochwertiger.
2. Geringer Materialabtrag
Runde Glaspartikel schneiden weniger aggressiv in das Werkstück als viele kantige Strahlmittel. Das macht das Verfahren für empfindlichere Bauteile interessant. Trotzdem muss der Strahldruck zur Geometrie des Werkstücks passen.
3. Matte oder seidenmatte Optik
Viele Anwender wünschen keine spiegelnde, sondern eine dezente metallische Oberfläche. Die feine Struktur verteilt einfallendes Licht gleichmäßiger. Besonders bei Edelstahl entsteht dadurch eine charakteristische seidenmatte Wirkung.
4. Reinigung und optische Veredelung in einem Arbeitsschritt
Das Verfahren kann leichte Rückstände und sichtbare Bearbeitungsspuren entfernen. Gleichzeitig verändert es gezielt das Erscheinungsbild der Oberfläche. Dadurch lassen sich mehrere Ziele in einem Bearbeitungsschritt verbinden.
5. Gute Eignung für Edelstahl
Glasperlen enthalten kein Eisen und werden deshalb häufig für rostfreie Werkstoffe eingesetzt. Entscheidend bleibt eine saubere, dafür geeignete Strahlanlage. Fremdpartikel aus vorherigen Prozessen können sonst die Oberfläche verunreinigen.
6. Geeignet für komplexe Geometrien
Ein Strahl kann Vertiefungen und verwinkelte Bereiche erreichen, die sich schwer schleifen lassen. Die Zugänglichkeit hängt jedoch von Düsenführung und Bauteilgeometrie ab. Sehr tiefe Sacklöcher bleiben auch beim Strahlen anspruchsvoll.
7. Reproduzierbare Ergebnisse bei kontrollierten Parametern
Definierte Prozesswerte erleichtern eine gleichmäßige Bearbeitung mehrerer Teile. Besonders bei Serien ist diese Reproduzierbarkeit wichtig. Schwankende Drücke oder unterschiedliche Abstände verändern dagegen das sichtbare Ergebnis.
Welche Materialien eignen sich?
Edelstahl gehört zu den typischen Werkstoffen für diese Art der Oberflächenbehandlung. Sichtteile erhalten dabei eine gleichmäßig matte Struktur. Auch Schweiß- oder Fertigungsspuren können optisch angeglichen werden.
Aluminium lässt sich ebenfalls bearbeiten, reagiert aber empfindlicher auf falsche Prozessparameter. Zu hoher Druck kann dünne oder filigrane Bauteile beeinflussen. Eine Probebearbeitung ist bei kritischen Werkstücken deshalb sinnvoll.
Messing, Kupfer und andere Nichteisenmetalle kommen ebenfalls infrage. Das gewünschte Ergebnis hängt stark von Legierung und Ausgangsoberfläche ab. Ein Fachbetrieb sollte die Materialverträglichkeit vor einer größeren Serie prüfen.
Kunststoffe und besondere Werkstoffe können unter bestimmten Bedingungen ebenfalls gestrahlt werden. Hier unterscheiden sich Belastbarkeit und gewünschte Wirkung jedoch deutlich. Eine allgemeine Freigabe für jedes Material wäre deshalb nicht sinnvoll.
Glasperlen oder Sandstrahlen: Wo liegt der Unterschied?
Beide Begriffe werden im Alltag manchmal vermischt, obwohl die Verfahren unterschiedliche Ziele verfolgen. Klassisches abrasives Strahlen nutzt häufig scharfkantigere oder stärker abtragende Medien. Runde Glaspartikel bearbeiten eine Oberfläche dagegen meist schonender.
| Merkmal | Glasperlen | Stark abrasiv Strahlmittel |
|---|---|---|
| Kornform | Rund | Häufig kantig |
| Materialabtrag | Eher gering | Meist stärker |
| Typisches Ziel | Finish, Mattierung, Reinigung | Entrosten, Entschichten, Aufrauen |
| Oberfläche | Fein und gleichmäßig | Deutlich rauer möglich |
| Empfindliche Teile | Häufig gut geeignet | Höheres Risiko bei falschen Parametern |
| Dicke Beschichtungen | Nur begrenzt geeignet | Häufig geeigneter |
Wer dicke Lackschichten oder starken Rost entfernen möchte, braucht möglicherweise ein aggressiveres Medium. Für hochwertige Sichtflächen kann ein feineres Verfahren bessere Ergebnisse liefern. Das gewünschte Endergebnis sollte daher die Auswahl bestimmen.
Auch bei Arbeiten am Haus oder in der Werkstatt gilt diese Materialprüfung. Passende Ratgeber finden Leser in der Rubrik „Heimwerker“ von Writion. Dort lassen sich Oberflächenarbeiten sinnvoll mit weiteren Reparaturthemen verbinden.
Welche Oberflächen entstehen?
Das spätere Finish hängt nicht allein vom verwendeten Strahlmittel ab. Grobe Glasperlen erzeugen eine andere Struktur als besonders feine Körnungen. Auch Druck und Bearbeitungsdauer verändern Rauheit und Glanz.
Bei gleichmäßiger Führung entsteht häufig eine richtungslose Oberfläche. Sie unterscheidet sich optisch von geschliffenen Flächen mit sichtbarer Schliffrichtung. Gerade bei Gehäusen und Sichtbauteilen kann das ein gewünschter Gestaltungseffekt sein.
Eine stärkere Mattierung ist jedoch nicht automatisch technisch besser. Funktionsflächen können definierte Rauheitswerte oder besondere Nachbehandlungen verlangen. Vor der Bearbeitung sollte deshalb das gewünschte Endmaß feststehen.
Wann eignet sich das Verfahren nicht?
Starker Rost, dicke Beschichtungen und hartnäckiger Zunder können andere Strahlmittel erfordern. Eine zu schonende Bearbeitung würde dort unnötig viel Zeit benötigen. Entscheidend ist immer die Art der vorhandenen Schicht.
Sehr dünne Bleche und filigrane Teile brauchen ebenfalls besondere Vorsicht. Falscher Druck oder lange Bearbeitungszeiten können Verformungen begünstigen. Fachbetriebe testen kritische Teile deshalb häufig mit zurückhaltenden Einstellungen.
Auch vor späteren Beschichtungen muss die gewünschte Rauheit berücksichtigt werden. Nicht jede feine Oberfläche bietet automatisch die beste Haftgrundlage. Beschichtungssystem und Vorbehandlung sollten deshalb aufeinander abgestimmt sein.
Welche Fehler sollte man vermeiden?
Ein häufiger Fehler ist ein zu hoher Strahldruck. Mehr Druck bedeutet nicht automatisch eine bessere oder schnellere Oberfläche. Empfindliche Bauteile können dadurch unnötig belastet werden.
Auch verschmutztes Strahlmittel kann problematisch sein. Fremde Metallpartikel können hochwertige Werkstücke verunreinigen. Bei Edelstahl ist eine saubere Trennung verschiedener Strahlprozesse besonders sinnvoll.
Unterschiedliche Düsenabstände führen zudem schnell zu sichtbaren Übergängen. Gleichmäßige Bewegungen und definierte Parameter verbessern das Ergebnis. Bei großen Sichtflächen fällt eine ungleichmäßige Bearbeitung besonders deutlich auf.
Selber machen oder Fachbetrieb beauftragen?
Kleine Strahlkabinen sind für Werkstätten und ambitionierte Heimwerker erhältlich. Gute Ergebnisse verlangen trotzdem Erfahrung mit Druck, Düse und Strahlmittel. Auch Absaugung und persönliche Schutzausrüstung gehören zur sicheren Anwendung.
Bei hochwertigen, großen oder maßkritischen Teilen ist ein Fachbetrieb meist die bessere Wahl. Dort lassen sich Prozessparameter genauer kontrollieren und dokumentieren. Besonders Serien profitieren von reproduzierbaren Einstellungen.
Vor einer Beauftragung sollte das gewünschte Oberflächenbild eindeutig beschrieben werden. Musterteile oder Referenzflächen können Missverständnisse vermeiden. Zusätzlich sollten Material, Abmessungen und spätere Weiterverarbeitung genannt werden.
Was kostet die Bearbeitung?
Einen allgemein gültigen Preis pro Bauteil gibt es nicht. Größe, Stückzahl, Verschmutzung und gewünschtes Finish beeinflussen den Arbeitsaufwand. Auch notwendiges Abkleben kann den Preis erhöhen.
Einzelstücke verursachen häufig mehr Rüstaufwand pro Teil als größere Serien. Große Werkstücke benötigen zudem passende Kabinen oder Strahlräume. Transport und Nachbehandlungen können weitere Kosten verursachen.
Für ein belastbares Angebot sollten Fotos und technische Angaben bereitstehen. Maße, Material und Stückzahl gehören zu den wichtigsten Informationen. Bei funktionalen Flächen sollten zusätzlich gewünschte Rauheitswerte genannt werden.
Sicherheit beim Strahlen mit Glasperlen
Strahlarbeiten erzeugen feine Partikel und erfordern geeignete Schutzmaßnahmen. Geschlossene Anlagen benötigen deshalb eine wirksame Absaugung und Filterung. Bediener müssen die Vorgaben der verwendeten Anlage beachten.
Bei offenen Anwendungen sind Augen, Atemwege und Haut besonders zu schützen. Geeignete persönliche Schutzausrüstung richtet sich nach Arbeitsplatz und verwendeten Materialien. Alte Beschichtungen können zusätzliche Schadstoffe enthalten.
Das Werkstück selbst kann ebenfalls unbekannte Rückstände tragen. Vor dem Strahlen sollte deshalb geklärt werden, welche Schichten entfernt werden. Bei problematischen Altbeschichtungen ist eine professionelle Beurteilung sinnvoll.
So wählen Sie das passende Strahlverfahren
Beginnen Sie mit dem gewünschten Endzustand und nicht mit dem Namen des Verfahrens. Soll die Fläche gereinigt, entrostet, aufgeraut oder dekorativ mattiert werden? Diese Frage grenzt die geeigneten Verfahren bereits stark ein.
Prüfen Sie anschließend Material und Bauteilgeometrie. Dünne Aluminiumteile benötigen andere Einstellungen als massive Edelstahlbauteile. Auch Bohrungen, Gewinde und Dichtflächen können besondere Schutzmaßnahmen verlangen.
Für weitere praktische Themen bietet der Writion Ratgeber-Blog zahlreiche Ratgeber aus Technik und Alltag. Die Themenbereiche erleichtern den Wechsel zwischen verwandten Fragestellungen. So lassen sich passende Hintergrundinformationen ohne lange Suche finden.
Häufige Fragen
Ist Glasperlenstrahlen für Edelstahl geeignet?
Ja, Edelstahl gehört zu den häufig bearbeiteten Werkstoffen. Sauberes Strahlmittel und getrennte Anlagenbereiche helfen gegen Fremdeisenkontamination. Das fertige Erscheinungsbild kann matt bis seidenmatt ausfallen.
Wird beim Strahlen Material abgetragen?
Der Abtrag fällt bei runden Glaspartikeln gewöhnlich geringer aus als bei stark abrasiven Medien. Vollständig wirkungsfrei ist der mechanische Prozess trotzdem nicht. Präzisionsteile benötigen daher passend gewählte Prozessparameter.
Kann man Aluminium mit Glasperlen bearbeiten?
Aluminium kann mit geeigneten Einstellungen sehr gut bearbeitet werden. Dünne Bauteile reagieren jedoch empfindlicher auf hohe Belastungen. Bei wertvollen Teilen empfiehlt sich zunächst eine Musterfläche.
Entfernt das Verfahren Rost?
Leichte Oxidationen oder Verschmutzungen lassen sich abhängig vom Material beseitigen. Starker Rost verlangt häufig ein aggressiveres Strahlmittel. Der tatsächliche Zustand des Werkstücks entscheidet über die passende Methode.
Wie sieht die Oberfläche danach aus?
Typisch ist eine gleichmäßige matte bis seidenmatte Struktur. Die genaue Wirkung hängt von Korngröße und Strahldruck ab. Auch die ursprüngliche Oberfläche beeinflusst das Ergebnis deutlich.
Ist Glasperlenstrahlen dasselbe wie Sandstrahlen?
Nein, die verwendeten Strahlmittel und ihre Wirkung unterscheiden sich deutlich. Runde Glasperlen bearbeiten meist schonender als kantige abrasive Medien. Umgangssprachlich werden beide Begriffe trotzdem manchmal vermischt.
Fazit: Das Ziel der Oberfläche entscheidet
Das Strahlen mit Glasperlen eignet sich besonders für gleichmäßige und optisch hochwertige Metalloberflächen. Edelstahl, Aluminium und mehrere Nichteisenmetalle sind typische Einsatzbereiche. Der geringe Abtrag macht das Verfahren auch für viele empfindlichere Bauteile interessant.
Für starke Beschichtungen oder groben Rost gibt es jedoch oft passendere Verfahren. Material, Geometrie und gewünschte Rauheit sollten immer gemeinsam betrachtet werden. Eine Probebearbeitung schafft bei hochwertigen Teilen zusätzliche Sicherheit.
Wer ein professionelles Ergebnis benötigt, sollte dem Dienstleister klare Anforderungen nennen. Fotos, Maße, Material und gewünschtes Finish erleichtern ein belastbares Angebot. So lässt sich das geeignete Strahlverfahren gezielt auswählen.